

Рама УАЗ Головастик является основой конструкции и напрямую влияет на долговечность автомобиля при эксплуатации в сложных условиях бездорожья. Слабые места рамы обычно выявляются в области лонжеронов, особенно возле передней и задней подвески, где возникают максимальные нагрузки при преодолении неровностей и при перевозке тяжёлых грузов.
Определение точек усиления проводится с помощью визуального осмотра и измерения деформаций лонжеронов. Важно обратить внимание на трещины, следы ржавчины и зоны, где металл местами истончен. Усиление в этих местах предотвращает дальнейшие повреждения и повышает устойчивость кузова к кручению при движении по сложному рельефу.
Практические методы усиления включают установку дополнительных накладок из стального профиля, сварку продольных и поперечных ребер жесткости, а также монтаж трубчатых или профильных вставок. Выбор метода зависит от состояния рамы и предполагаемой нагрузки: для активного внедорожного использования предпочтительнее сочетание сварки и вставок, что обеспечивает равномерное распределение напряжений.
Контроль геометрии рамы после усиления обязателен. Используются измерительные приспособления для проверки параллельности лонжеронов и прямолинейности продольных балок. Любое отклонение более 3 мм на метр длины требует корректировки перед эксплуатацией. Правильное усиление увеличивает срок службы рамы и снижает риск поломок элементов подвески и кузова при интенсивной эксплуатации.
Выбор материала и толщины металла для усиления рамы

Для усиления рамы УАЗ Головастик оптимально использовать конструкционную сталь марки Ст3 или 09Г2С. Эти материалы обладают высокой прочностью и доступной стоимостью, обеспечивая необходимую жесткость без чрезмерного утяжеления конструкции.
Рекомендуемая толщина металла для усиливающих лонжеронов составляет 4–6 мм. Для критических участков, подвергающихся максимальной нагрузке – места крепления подвески и двигателя – допустимо увеличение до 8 мм. Использование листового металла толщиной менее 4 мм не обеспечивает достаточной жесткости и приводит к деформации при эксплуатации на пересеченной местности.
При выборе профиля для вставок предпочтение стоит отдавать прямоугольным или квадратным трубам с толщиной стенки 3–5 мм. Круглые трубы применяются реже, так как сложнее интегрируются с существующей рамой и требуют дополнительных кронштейнов.
Для сварных соединений используйте электроды или проволоку, рассчитанную на сталь выбранной марки. Толщина усиливающих элементов должна сохранять баланс между прочностью и массой автомобиля, чтобы не ухудшить управляемость и не увеличить износ подвески.
При подготовке материала важно удалять ржавчину и окалину, обрабатывать поверхности антикоррозийными средствами и точно подгонять элементы по размеру. Неплотное прилегание или неравномерная толщина металла снижает эффективность усиления и может стать причиной локальных напряжений в раме.
Подготовка рамы к сварочным работам и удаление коррозии
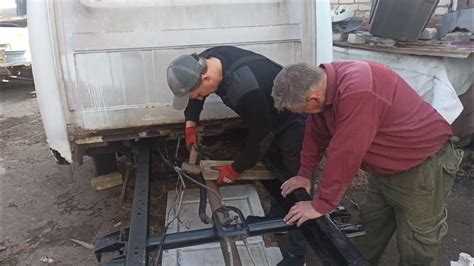
Перед началом усиления рамы УАЗ Головастик необходимо тщательно очистить поверхность от ржавчины и старой краски. Для удаления коррозии используйте металлическую щетку или шлифовальный круг с зернистостью 60–80. Поверхность должна быть очищена до блестящего металла, особенно в местах будущих сварочных швов.
После механической очистки рекомендуется обработать раму обезжиривателем на основе ацетона или спирта, чтобы удалить остатки масла, грязи и пыли. Любые следы влаги или химических веществ могут снизить качество сварки и привести к порче металла.
Особое внимание уделяйте внутренним полостям и углам профиля. Используйте проволочные щетки с удлинённой ручкой или специальные насадки для дрели, чтобы достичь труднодоступных участков. Важно убедиться, что все соединяемые поверхности ровные и не имеют трещин, иначе швы будут слабые.
При наличии глубоких очагов коррозии лучше удалить поражённый металл с помощью болгарки и заварить новые вставки из стали того же типа и толщины, что и рама. После удаления коррозии и подготовки поверхности нанесите слой антикоррозийного грунта на участки, не подлежащие сварке, чтобы предотвратить дальнейшее разрушение металла до момента сборки.
Для точной подгонки усилителей и дополнительных элементов проверьте геометрию рамы после очистки. Любые деформации устраняются до начала сварочных работ, чтобы усиление не создавало дополнительных напряжений и не приводило к искривлению конструкции.
Технология установки продольных и поперечных усилителей
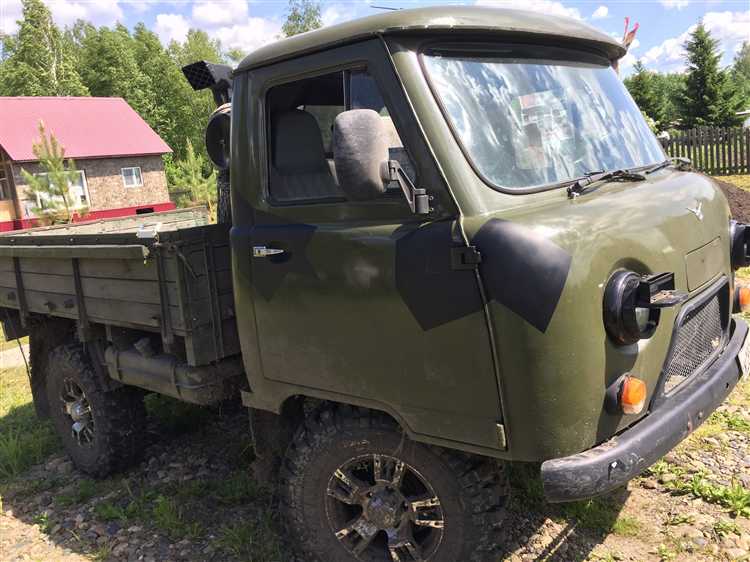
Для установки продольных усилителей используют профильную трубу с толщиной стенки не менее 4 мм и шириной 50–70 мм. Сначала определяют места приварки: основной упор приходится на среднюю и заднюю часть рамы, где напряжения на изгиб максимальны. Трубу подрезают по длине, чтобы она точно ложилась вдоль внутреннего края лонжерона, при необходимости снимают фаску для плотного прилегания.
Перед сваркой тщательно очищают металл: удаляют ржавчину, краску и загрязнения в зоне стыка. Для фиксации применяют прихватки через каждые 150–200 мм, что позволяет избежать деформации рамы при сварке. Сварку ведут короткими участками, чередуя стороны рамы для равномерного распределения тепла.
Поперечные усилители изготавливают из трубы аналогичной толщины или швеллера 50×50 мм. Их устанавливают перпендикулярно лонжеронам в местах соединения с подвеской и узлами крепления двигателя. Для точного позиционирования используют шаблон из фанеры или металлическую рейку, чтобы усилитель не смещался и соблюдал горизонталь.
Стыки поперечных и продольных усилителей выполняют с минимальным зазором 1–2 мм для качественной сварки. Сначала приваривают центральную часть, затем по краям, избегая перегрева металла. После сварки все швы шлифуют и обрабатывают антикоррозийным составом. Проверяют отсутствие трещин и деформаций, при необходимости корректируют с помощью домкрата и струбцин.
Финальный этап включает контроль геометрии рамы: измеряют диагонали, проверяют вертикальность и параллельность лонжеронов. При соблюдении этих параметров продольные и поперечные усилители повышают жесткость рамы на 25–30%, снижая риск коробления при внедорожной эксплуатации.
Сварка соединений: швы, стыки и контроль прочности
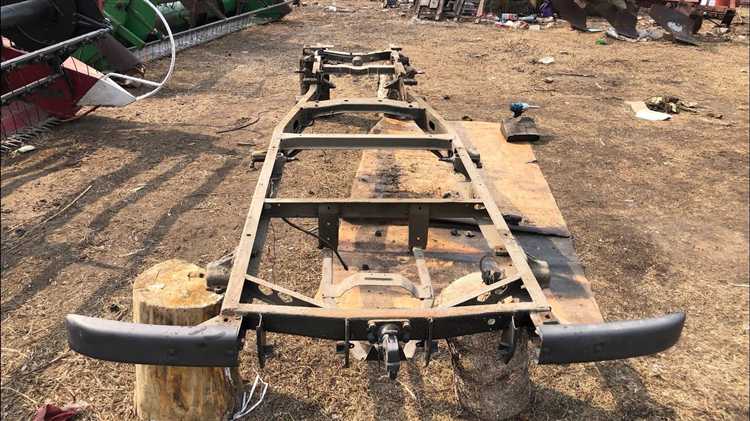
Для усиления рамы УАЗ Головастик используются преимущественно продольные и поперечные усилители, соединяемые с основной рамой сваркой. Оптимальный тип шва – тавровый или угловой с непрерывным сплошным швом по всей длине контакта. Толщина электрода подбирается в зависимости от толщины металла усилителя: для 4–6 мм рекомендуются электроды диаметром 3–4 мм с покрытием рутилового типа.
Перед сваркой кромки элементов очищаются от ржавчины, краски и загрязнений. Рекомендуется снять фаску 1–2 мм для обеспечения лучшего проплавления и снижения риска образования трещин. Стыки фиксируются прихватками через каждые 50–70 мм, чтобы избежать деформации рамного профиля при нагреве.
Процесс сварки проводится короткими импульсами с равномерным перемещением дуги. При необходимости используется точечная или шовная сварка с обратной стороны для контроля глубины проплавления. В местах максимальных нагрузок, например возле передних и задних лонжеронов, швы выполняются двойными или с усилением накладками металла.
Контроль прочности выполняется визуально и механически. Визуально проверяются отсутствие пор, трещин и непроваров. Для механической проверки используют молоток или гидравлический пресс, создавая нагрузку, сопоставимую с эксплуатационной. При обнаружении дефектов шов перешлифовывается и проваривается заново. Дополнительно можно применять магнитопорошковый или ультразвуковой контроль для выявления внутренних дефектов в критических участках.
Соблюдение точной последовательности сварочных операций, правильный выбор электрода и контроль температуры существенно увеличивают долговечность усиленной рамы и предотвращают деформации при эксплуатации в условиях повышенных нагрузок.
Усиление точек крепления подвески и кузова
Точки крепления подвески и кузова на УАЗ Головастик испытывают максимальные нагрузки при бездорожье и динамичной езде. Основной метод усиления – установка металлических накладок и полок на штатные крепления для распределения нагрузки.
Для усиления точек крепления подвески применяют следующие методы:
- Нарезка и приварка усилительных пластин толщиной 4–6 мм к задним и передним лонжеронам рамы на местах установки рессор и амортизаторов.
- Использование уголков 50×50 мм или 40×40 мм для укрепления опорных площадок амортизаторов и кронштейнов рессор.
- Приварка дополнительных листов металла вокруг отверстий крепления для предотвращения растрескивания рамы.
- Закладка усилительных втулок из стали марки 09Г2С в местах крепления болтов подвески для увеличения толщины металла и снижения износа.
Для кузовных точек крепления:
- Приварка продольных планок вдоль внутренних сторон лонжеронов для распределения нагрузки кузова на раму.
- Установка упорных пластин под болтовые соединения кузова с рамой для уменьшения деформаций при динамических нагрузках.
- Обеспечение жесткой фиксации крепежа с применением гровер-шайб и увеличенных болтов М12–М14 с полной резьбой для равномерного давления.
После выполнения усилений необходимо контролировать геометрию рамы и точек крепления подвески. Любое смещение болтового соединения более 1–2 мм требует корректировки. Рекомендуется проверять сварные швы на наличие трещин и дефектов методом визуального осмотра и механического контроля с применением киянки или ударного теста.
Правильное усиление точек крепления подвески и кузова позволяет снизить риск разрушений лонжеронов, увеличить ресурс крепежа и повысить управляемость автомобиля на сложных участках трассы.
Проверка геометрии рамы после усиления и выправка перекосов
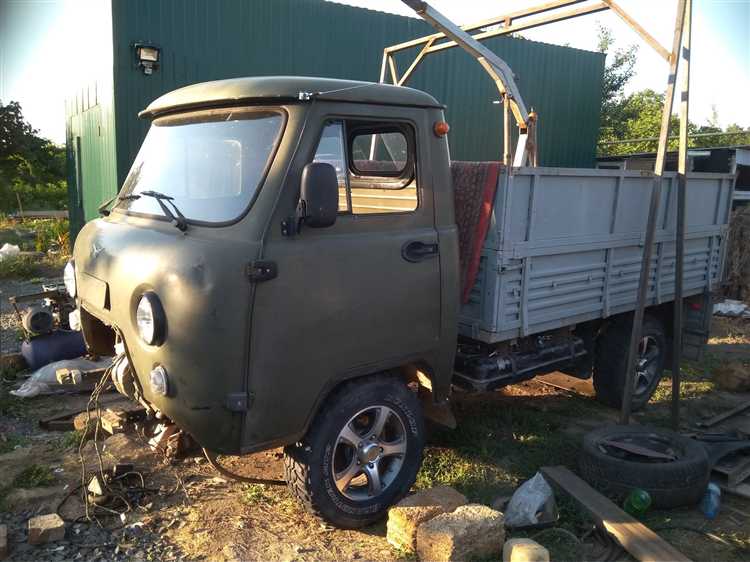
После установки продольных и поперечных усилителей необходимо проверить точность геометрии рамы. Любое несоответствие может привести к ускоренному износу подвески и ухудшению управляемости. Основные контрольные точки включают места крепления передних и задних рессор, точки крепления двигателя и трансмиссии, а также диагонали между угловыми точками рамы.
Для проверки диагоналей используйте рулетку или лазерный дальномер с точностью до 1 мм. Замеры выполняются по внутренним углам рамы: передний левый к заднему правому и передний правый к заднему левому. Разница более 5 мм указывает на перекос. Также измерьте расстояние между продольными лонжеронами в нескольких точках – отклонение более 2–3 мм требует корректировки.
Выправку перекосов проводят на стапеле или с помощью домкратов и грузоподъемных приспособлений. Перед нагружением рамы убедитесь, что все усиливающие элементы закреплены временно и швы полностью остынули после сварки. Корректировку начинают с наиболее смещенной точки, постепенно доводя диагонали и параллельность лонжеронов до допустимых значений.
После выправки выполняют повторную проверку всех контрольных точек. Если применяются домкраты, нагрузку следует снимать равномерно, фиксируя промежуточные положения. После окончательной стабилизации рамы производится точная подгонка креплений подвески и двигателя, что гарантирует правильное распределение нагрузок на усиленную конструкцию.
Для документирования результатов рекомендуется вести таблицу замеров:
| Контрольная точка | До усиления (мм) | После усиления (мм) | Допустимое отклонение (мм) |
|---|---|---|---|
| Передний левый – задний правый диагональ | 0 | 2 | 5 |
| Передний правый – задний левый диагональ | 0 | 3 | 5 |
| Расстояние между лонжеронами, середина | 0 | 1 | 3 |
Такая проверка и корректировка обеспечивают равномерное распределение нагрузок и предотвращают деформацию рамы при эксплуатации УАЗ Головастик с усиленной конструкцией.
Тестирование и эксплуатация автомобиля после усиления рамы
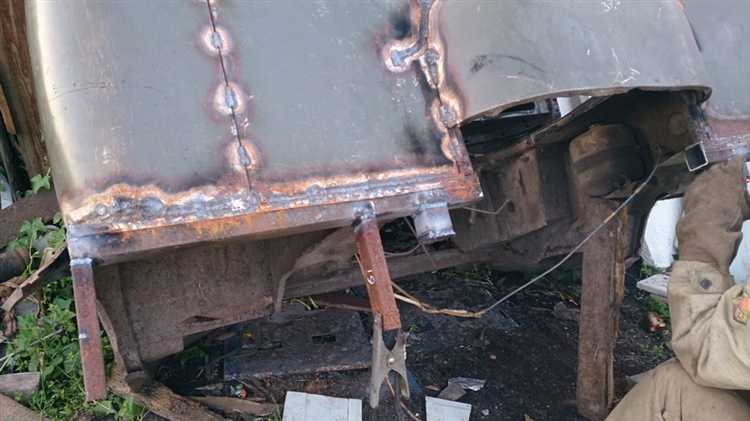
После установки усилителей рамы необходимо провести последовательное тестирование жесткости конструкции. Начать стоит с измерения геометрии кузова и рамы на ровной площадке с помощью шаблонов или лазерного уровня. Любое смещение более 2 мм на 1 метр длины рамы требует корректировки.
При движении на малой скорости рекомендуется проверка управляемости и реакции подвески на неровностях. Следует обратить внимание на отсутствие посторонних стуков в местах сварки и усилителей. Любое поскрипывание указывает на недостаточную фиксацию элементов или неплотные сварные швы.
Далее проводят пробные поездки по разнообразным покрытиям: грунт, асфальт, легкий бездорожье. Важно фиксировать любые деформации или отклонения рулевого управления, чтобы оценить распределение нагрузок по раме. Рекомендуется измерять прогиб рамы под нагрузкой до 500 кг и после установки усилителей; отклонение не должно превышать 5 мм.
При эксплуатации автомобиля после усиления рамы стоит регулярно проверять состояние сварных швов и крепежа через каждые 1 000–1 500 км. На внедорожных маршрутах рекомендуется ограничивать резкие рывки и чрезмерные перегрузы, чтобы металл успевал распределять усилия без возникновения трещин.
Контрольная проверка включает визуальный осмотр и при необходимости измерение геометрии рамы через 3–6 месяцев после усиления. Любые мелкие деформации на этом этапе проще исправить, чем после долгосрочной эксплуатации.
Правильная последовательность тестирования и регулярный мониторинг позволяют максимально использовать усиленную раму, увеличивая ресурс автомобиля и безопасность при активной эксплуатации на бездорожье и в городских условиях.
Вопрос-ответ:
Какие слабые места рамы УАЗ Головастик чаще всего требуют усиления?
Наиболее уязвимыми участками являются зоны крепления подвески, передняя и задняя части рамы возле лонжеронов, а также места соединения продольных и поперечных балок. В этих местах металл подвержен трещинам и деформации при нагрузках на бездорожье. Усиление включает установку дополнительных пластин, профилей или сварных накладок для повышения жесткости конструкции.
Какие материалы лучше использовать для усиления рамы и почему?
Чаще всего применяют стальные профили и листовой металл толщиной от 3 до 6 мм в зависимости от зоны усиления. Для продольных балок подходят швеллеры или трубы прямоугольного сечения, а для поперечных — листовые накладки. Выбор материала определяется его прочностью, возможностью точной подгонки и сварки, а также устойчивостью к коррозии после обработки антикором и покраски.
Какая последовательность действий при установке продольных и поперечных усилителей?
Сначала снимаются все элементы, мешающие доступу к раме, затем выполняется очистка и обработка металла от ржавчины. Продольные усилители устанавливаются вдоль лонжеронов, фиксируются прихватками и проверяются на совпадение геометрии. После этого монтируются поперечные накладки, соединяя продольные элементы. Все швы тщательно провариваются, после чего проводится контроль геометрии и проверка на отсутствие перекосов.
Как проверить геометрию рамы после усиления и выправить перекосы?
Геометрию проверяют с помощью шаблонов, линейных и угловых инструментов, а также контрольных измерений расстояний между точками крепления. Если обнаружены перекосы, их устраняют методом постепенной правки с помощью гидравлических домкратов и рычагов. После выправки нужно повторно замерить все контрольные точки и убедиться, что все параметры совпадают с заводскими.
Насколько усиление рамы влияет на ресурс автомобиля и поведение на бездорожье?
Правильно выполненное усиление снижает риск появления трещин и деформаций при повышенных нагрузках. Это позволяет автомобилю сохранять устойчивость на неровных дорогах, снижает нагрузку на подвеску и кузов. Однако чрезмерное утяжеление или неправильная сварка может привести к дополнительной нагрузке на узлы и ускоренному износу деталей, поэтому важно соблюдать размеры и толщину металла, указанные в проекте усиления.
Какие участки рамы УАЗ Головастик чаще всего требуют усиления при эксплуатации в условиях бездорожья?
Наиболее уязвимыми являются передние и задние поперечины, места крепления подвески, а также участки возле лонжеронов, где металл часто подвергается трещинам и деформации. Практика показывает, что усиление этих зон с помощью металлических накладок или дополнительных профилей позволяет снизить риск перекосов и продлить срок службы рамы при регулярных нагрузках.
Какие методы сварки лучше использовать для установки усилителей на раму, чтобы не ослабить металл?
Для усиления рамы применяют контактную точечную сварку и полуавтоматическую сварку в среде защитного газа. Точечная сварка подходит для накладок на слабые участки, а шовная сварка полуавтоматом обеспечивает прочное соединение продольных и поперечных усилителей. При этом важно соблюдать минимальный нагрев металла вокруг шва, чтобы избежать деформации и потери прочности рамы. После сварки рекомендуется проверить геометрию конструкции и удалить возможные напряжения путем аккуратного прогрева или выправки.


